

Cách đo khe hở vòng bi: Hướng dẫn dành cho kỹ sư và đội bảo trì
Khe hở vòng bi là một trong những chi tiết trông không quan trọng trên giấy tờ nhưng lại quyết định liệu vòng bi có chạy mát, yên tĩnh và trong hàng nghìn giờ hay không. Là nhà sản xuất vòng bi có nhà máy riêng, chúng tôi đã đo khoảng hở trên nhiều dây chuyền sản xuất. Trong hướng dẫn này, chúng tôi muốn chỉ cho bạn cách đo chính xác khe hở ổ trục trong xưởng của riêng bạn, cho dù bạn đang chế tạo lại máy, kiểm tra ổ trục mới hay lập kế hoạch quy trình kiểm soát chất lượng cho một dự án OEM.
Trước khi bạn đo: Hai loại khe hở vòng bi
Trước khi bạn chọn một thước đo, hãy xác định những gì bạn thực sự đang đo. Cụm từ khe hở vòng bi có thể có hai nghĩa khác nhau. Trong động cơ, khe hở ổ trục thường đề cập đến khe hở dầu giữa cổ trục khuỷu và vỏ ổ trục. Đó là một khoảng trống có chủ ý mà màng dầu động cơ sẽ lấp đầy khi các bộ phận đang quay. Trong vòng bi lăn, chẳng hạn như vòng bi rãnh sâu và vòng bi tiếp xúc góc, khe hở bên trong là tổng lượng chuyển động hướng tâm hoặc hướng trục giữa các vòng và các bộ phận lăn khi ổ trục không được lắp. Đó không phải là một lỗi; đó là sự phù hợp có chủ ý bên trong có ảnh hưởng đến sự phân bổ tải, tốc độ và nhiệt độ.
Nếu bạn đang tìm kiếm điểm khởi đầu bao trùm cả hai thế giới, hướng dẫn của chúng tôi về các loại vòng bi rãnh sâu có thể giúp bạn hiểu cách hoạt động của khe hở trong dòng ổ lăn được sử dụng rộng rãi nhất.
Đo độ hở dầu ổ trục động cơ
Khe hở vòng bi động cơ là khe hở dầu. Việc đo tương đối đơn giản nếu bạn có đồng hồ đo lỗ quay số tốt và micromet bên ngoài. Bắt đầu bằng cách làm sạch các cổ trục khuỷu và các ổ trục; bất kỳ vết bẩn hoặc gờ nào cũng sẽ thay đổi con số cuối cùng. Đo đường kính tạp chí bằng micromet và ghi lại. Lắp các miếng đệm ổ trục vào khối và nắp, cẩn thận tuân theo trình tự mô-men xoắn và giá trị mô-men xoắn. Siết chặt nắp theo từng giai đoạn sao cho vỏ ổ trục vào đúng vị trí. Sau đó, sử dụng thước đo lỗ quay số để đo lỗ ổ trục tại một số điểm, đặc biệt là 90 độ so với đường phân chia. Trừ đường kính tạp chí từ đường kính lỗ khoan. Những gì còn lại là độ thanh thải dầu của bạn.
Nếu bạn không có đồng hồ đo lỗ quay số, dải đồng hồ đo bằng nhựa là một lựa chọn thay thế thiết thực. Đặt một miếng nhựa đo trên bề mặt ổ trục, lắp nắp, vặn nó theo thông số kỹ thuật, tháo nắp và so sánh dải dẹt với thang đo được in trên phong bì. Phương pháp này mang lại kết quả tốt tại xưởng nhưng không thể lặp lại như thước đo lỗ quay số khi bạn cần độ chính xác đến 0,0001 inch.
Đo khe hở bên trong ổ bi
Đo độ hở xuyên tâm bên trong của ổ bi là khác nhau vì các quả bóng vẫn ở bên trong. Bạn đang đo chuyển động hướng tâm tương đối giữa vòng ngoài và vòng trong dưới tác dụng của một lực nhẹ. Đây là quy trình chúng tôi thực hiện trong hội thảo khi khách hàng yêu cầu xác minh nhanh.
- Làm sạch ổ trục và để nó đạt đến nhiệt độ phòng. Không quay nó trong khi đo.
- Giữ chắc vòng trong trên bề mặt sạch sẽ hoặc trên trục gá chính xác.
- Đặt một chỉ báo quay số ở vòng ngoài. Pít tông phải được căn chỉnh hướng tâm.
- Nhẹ nhàng nhấc vòng ngoài lên trên, để yên và đặt chỉ báo về 0.
- Nhấn vòng ngoài xuống dưới, để yên và ghi lại chỉ số chỉ báo.
- Xoay vòng bi và lặp lại ở một số vị trí. Sử dụng số đọc trung bình làm khe hở bên trong hướng tâm.
Phương pháp này áp dụng cho các ổ bi rãnh sâu không kín và kín nhẹ. Nếu các vòng đệm đã được lắp đặt, chỉ tháo chúng ra nếu bạn cần kiểm tra ổ trục; nếu không thì sử dụng giá trị thanh lý của nhà sản xuất. Để xác minh quá trình sản xuất, chúng tôi khuyên bạn nên sử dụng thiết bị đo khe hở chuyên dụng có tải trước được kiểm soát nhưng phương pháp chỉ báo quay số đủ chính xác để kiểm tra bảo trì.
Một số ứng dụng cũng yêu cầu khe hở bên trong trục. Đối với vòng bi rãnh sâu, khe hở dọc trục có liên quan đến khe hở hướng tâm nhưng phụ thuộc vào độ cong của mương. Nếu bản vẽ của bạn chỉ định khe hở dọc trục, hãy đo nó bằng đồng hồ quay số bằng cách di chuyển vòng ngoài theo trục trong khi giữ vòng trong. Đây không phải là sự thay thế cho phép đo độ hở xuyên tâm.
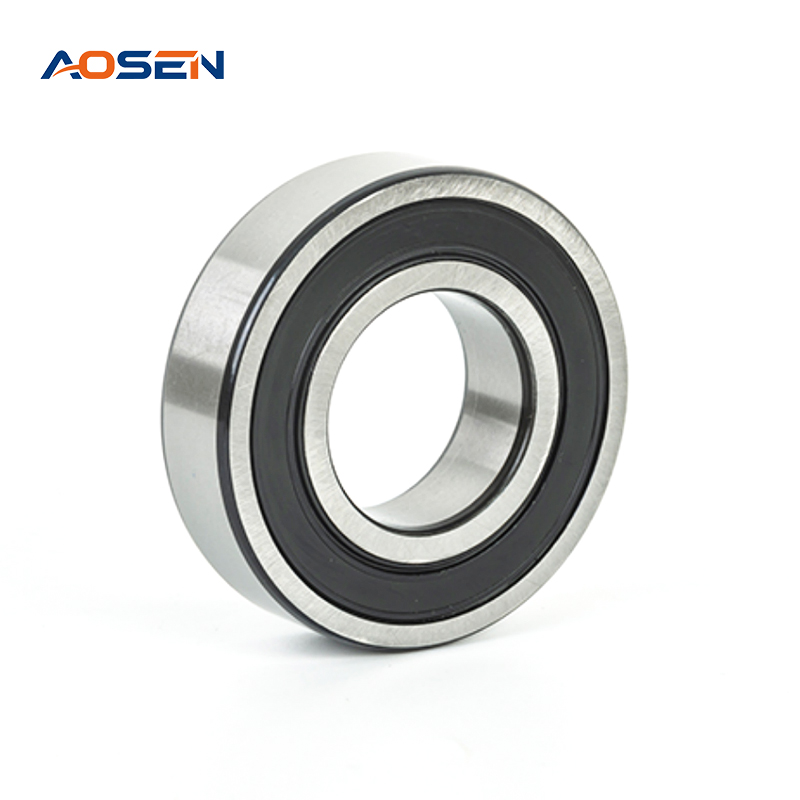 Vòng bi cầu rãnh sâu dòng 6200 bằng thép GCr15 Vòng bi dòng 6200 này sử dụng thép GCr15 cho độ cứng và độ bền mỏi cao. Nó phù hợp với các ứng dụng trong đó các cấp độ hở bên trong xuyên tâm như C2, CN hoặc C3 cần được lựa chọn cẩn thận về độ vừa khít và nhiệt độ. Xem sản phẩm →
Các lớp giải phóng mặt bằng và ý nghĩa của các con số
Đối với ổ bi rãnh sâu tiêu chuẩn, nhà sản xuất thể hiện độ hở trong hướng tâm theo các phân loại. Phổ biến nhất là C2, CN (bình thường), C3 và C4. CN là mặc định cho nhiều ứng dụng chung. C2 tạo ra ít chuyển động bên trong hơn và phù hợp với độ cứng cao hơn, nhưng nó có thể tạo ra nhiều nhiệt hơn nếu ổ trục có mối lắp chặt. C3 cung cấp thêm không gian và thường được chỉ định cho động cơ tốc độ cao hoặc các ứng dụng có nhiệt độ thay đổi. C4 thậm chí còn cung cấp nhiều trợ cấp hơn cho các điều kiện khắc nghiệt.
Bảng dưới đây thể hiện các giá trị điển hình của ổ bi rãnh sâu có lỗ khoan 24–30 mm. Luôn kiểm tra biểu đồ thông quan chính thức để biết chính xác kích thước và dòng sản phẩm bạn đang sử dụng.
| Hạng thông quan | Khoảng hở xuyên tâm gần đúng | sử dụng điển hình |
|---|---|---|
| C2 | 0–10 µm | Độ cứng cao, tải trọng nhẹ, khớp nối được kiểm soát |
| CN | 5–20 µm | Động cơ tổng hợp, máy bơm, máy móc tiêu chuẩn |
| C3 | 13–28 µm | Tốc độ cao hơn, biến đổi nhiệt độ vừa phải |
| C4 | 20–36 µm | Tốc độ cao, nhiệt độ cao, độ nhiễu lớn hơn phù hợp |
Cách nhấn phù hợp Thay đổi giải phóng mặt bằng
Việc đo khoảng trống không được trang bị chỉ là một nửa công việc. Khi ổ trục được ép vào trục, vòng trong sẽ giãn ra và độ hở trong hướng tâm giảm. Khi ổ trục được ép vào vỏ, vòng ngoài bị nén, điều này cũng làm giảm độ hở. Khoảng hở bạn cần nghĩ đến là khoảng hở còn lại sau khi lắp chứ không phải giá trị danh mục trước khi lắp.
Ví dụ, ổ trục C3 thường được chọn cho ứng dụng có khớp chặn trên trục vì sau khi lắp, khe hở hiệu dụng sẽ giảm xuống gần phạm vi bình thường. Nếu bạn bắt đầu với ổ trục CN trong cùng một cách bố trí, bạn có thể có khe hở bên trong âm, làm tăng ma sát và nhiệt. Điều này đặc biệt quan trọng đối với vòng bi rãnh sâu bằng thép không gỉ được sử dụng trong môi trường hóa chất và mạ điện , trong đó khả năng chống ăn mòn và đặc tính nhiệt độ phải được cân bằng.
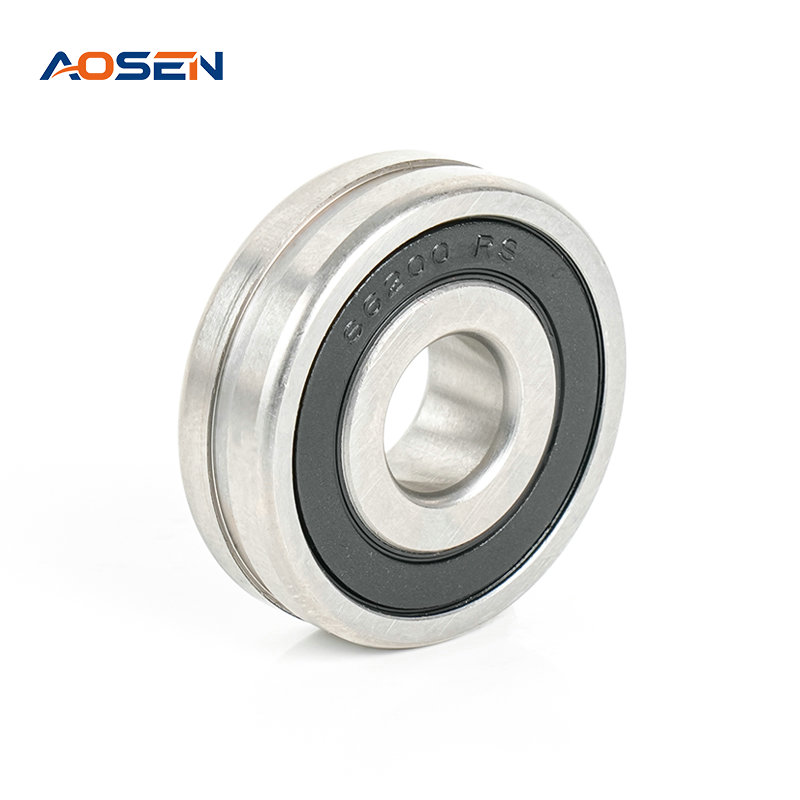 Vòng bi cầu rãnh sâu bằng thép không gỉ SS 6200 ZZ/2RS Vòng bi thép không gỉ AISI 420 chống ăn mòn được thiết kế cho trục 10 mm. Hành vi khe hở của nó rất quan trọng trong môi trường hóa học hoặc mạ điện, trong đó loại thích hợp như C3 giúp tránh khe hở bên trong âm sau khi lắp. Xem sản phẩm →
Những sai lầm phổ biến cần tránh
Mọi kỹ sư dịch vụ đều từng chứng kiến một ổ trục bị hỏng do các lỗi khe hở có thể tránh được. Những sai lầm phổ biến nhất là:
- Đo mà không làm sạch ổ trục trước.
- Sử dụng micromet hoặc thước đo lỗ khoan chưa được hiệu chuẩn gần đây.
- Lấy một lần đọc thay vì lấy trung bình một số vị trí.
- Quên rằng mô-men xoắn của nắp ổ trục và trình tự siết chặt ảnh hưởng đến kích thước lỗ khoan cuối cùng.
- Nhấn ổ trục vào trục mà không tính đến độ hở bị mất bao nhiêu.
- Sử dụng thước lá để đo độ hở xuyên tâm trên ổ bi; đồng hồ đo cảm biến phù hợp hơn cho các khe hở dọc trục hoặc kiểm tra khe hở đơn giản.
Nếu bất kỳ điều nào trong số này nghe có vẻ quen thuộc, cách khắc phục tốt nhất là viết một danh sách kiểm tra đo lường ngắn và làm theo nó trên mỗi vòng bi.
Khi nào cần hỏi nhà sản xuất vòng bi
Khi vấn đề an toàn và độ tin cậy là quan trọng, nhà sản xuất ổ trục sẽ có thể xác nhận khoảng trống mà bạn thực sự nhận được. Tại nhà máy của chúng tôi, chúng tôi đã kiểm soát việc kiểm tra chất lượng và làm việc với khách hàng OEM để chọn loại thông quan phù hợp trước khi bắt đầu sản xuất. Nếu bạn gửi cho chúng tôi đường kính trục, lỗ ổ trục, tốc độ, tải trọng, nhiệt độ và loại vòng đệm, chúng tôi có thể đề xuất phạm vi khe hở hợp lý và xác minh nó trên vòng bi mẫu.
Đối với các ứng dụng động cơ và thiết bị nhỏ gọn, dòng 6800 là lựa chọn phổ biến và áp dụng các nguyên tắc đo lường tương tự. Nhóm của chúng tôi có thể hỗ trợ bạn theo cùng một nguyên tắc cho dù bạn sử dụng vòng bi tiêu chuẩn hay vòng bi thép không gỉ.
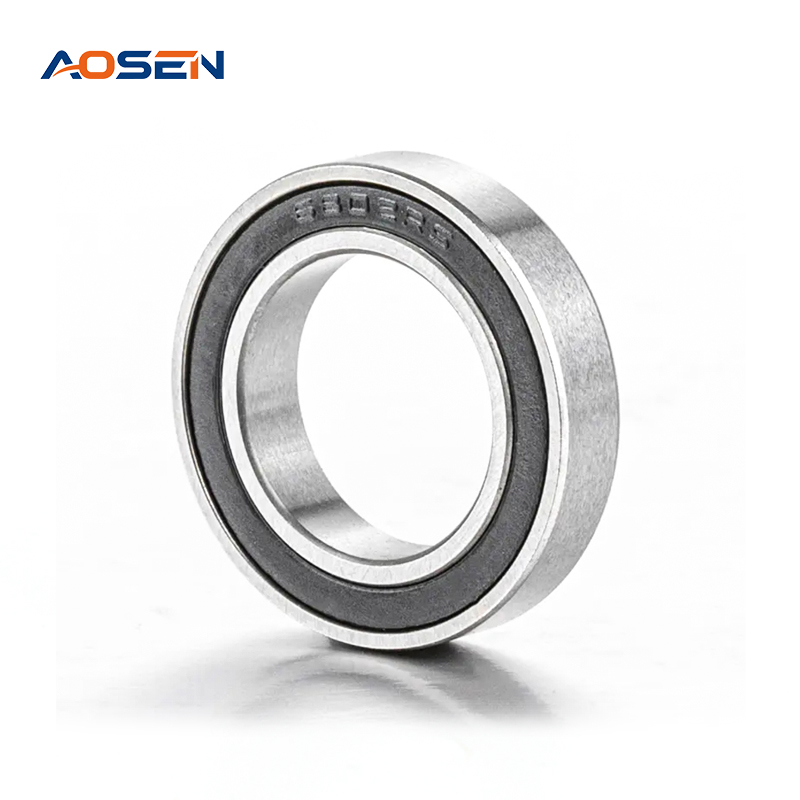 Vòng bi rãnh sâu dòng 6800 cho các ứng dụng nhỏ gọn Dòng ổ trục nhỏ gọn này xử lý tải trọng hướng tâm và tải trọng hướng trục nhẹ một cách đáng tin cậy. Được làm từ thép GCr15, nó mang lại khả năng vận hành ổn định và chống mài mòn, khiến nó trở thành lựa chọn hợp lý cho động cơ và thiết bị áp dụng nguyên tắc đo lường và khe hở. Xem sản phẩm →


-

-
 +86-15990593443
-
 Số 558 đường Huân Thành Tây, thị trấn Chu Hương, thành phố Từ Hi, tỉnh Ninh Ba, tỉnh Chiết Giang

- Liên kết nhanh
- Danh mục sản phẩm
- Vòng bi rãnh sâu
- Vòng bi cầu rãnh sâu bằng thép không gỉ
- Vòng bi tiếp xúc góc
- Vòng bi mặt bích
Bản quyền @
Ningbo Aosen Bearing Co., Ltd.

Hãy nhắn tin cho chúng tôi ngay!